
【内容摘要】
针对温州青山418项目基坑围护结构吊筋焊接一次合格率持续低迷、返工频发、成本攀升的棘手现状,立足钢筋班组管理实际,系统分析关键质量缺陷及其深层原因,重塑班组全周期管理链路,在支撑梁吊筋焊接质量攻坚战中踏出了一条提质、增效、降本的突围之路。
【关键词】
班组建设;精益管理;质量攻坚;焊接合格率;过程管控
一、引言
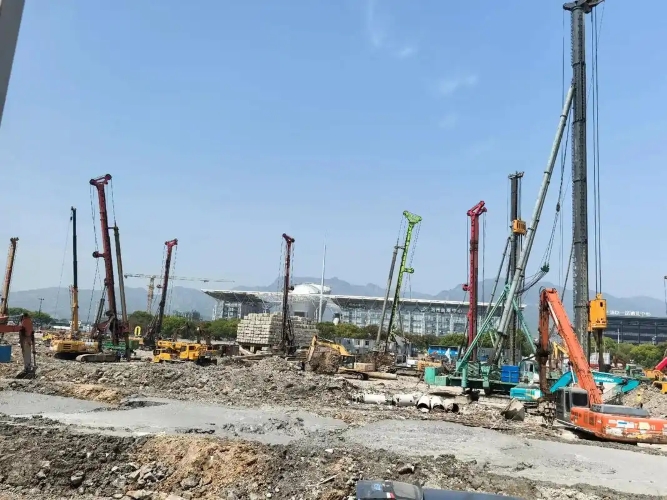
青山418项目作为总建筑面积超47万平方米、最高建筑高度418.15米的超高层综合体,基坑为一类深基坑,设计开挖深度达18.25米,施工风险高、技术标准严、质量要求苛刻。围护桩与支撑梁围檩的吊筋焊接——直径25mm钢筋与围护桩主筋焊接、焊缝长度>250mm、高度>8mm——是关系基坑围护结构安全的关键工序。然而,在钢筋班组作业初期,一次合格率严重不达标、返工频繁、成本推高、工期延误,班组士气一度跌至谷底。面对这一严峻挑战,以“精益管理”为抓手、以“班组重塑”为目标,从困局中破冰、在焊花中破茧,系统解答“一个基层班组如何从质量洼地走向品质高地”的实操命题。
二、困局:焊接痛点与问题诊断
(一)质量现状与核心症结
施工初期,吊筋焊接作业的一手数据触目惊心:一次合格率仅65.48%,远低于建设单位90%的硬性指标;即便是分区施工的西①区、东①区,平均合格率也仅有76.42%。伴随低合格率而来的是高企的返工成本——单批次返工人工支出超过1.1万元,工期延误2天。
进一步的缺陷排查指向了两大“元凶”:焊接长度不足和焊缝未焊满,二者合计占全部质量缺陷的94.83%。问题的表象虽然集中在焊接作业环节,但其根源远不限于焊接手法本身。
(二)底层根源的深层剖解
以“人、机、料、法、环、测”六维度为框架,对现场168根已焊接吊筋展开全量排查与头脑风暴,最终锁定了两大根本原因:一是“吊筋弯折平直段长度不足”,尺寸偏差从下料环节即埋下隐患,最终传递到焊接界面,直接影响焊缝质量;二是“吊筋和主筋倾斜放置”,钢筋之间无法平行贴合,导致焊接空间错位、熔合不充分。
透过现象看本质,这两大原因揭示的是班组管理层面的深层短板:
标准缺失:下料尺寸缺乏刚性标尺,弯折段无统一限位机制,各班组成员“各有各的尺子”;焊接前钢筋未调直、未摆正,标准作业程序形同虚设。
责任模糊:下料、焊接、验收三大工序之间各说各话,工序间无交接、无复核,一旦返工无法追责归因。
过程粗放:焊接操作中无旁站指导,每名焊工“按自己的习惯来焊”;无验收台账、无数据记录,质量不可追溯。
意识滞后:班组存在“重进度、轻质量”的惯性思维,把返工当成施工中的“家常便饭”,缺乏“一次成优”的底线意识。
问题浮出水面只是第一步,如何“对症下药”才是攻坚的真正硬骨头。
三、破局:基于责任落实与过程管控的班组精益管理实践
(一)靶向发力:以标准为纲、以数据为镜
面对焊接低合格率的“拦路虎”,迅速组建专项QC小组,联合项目技术骨干与班组核心成员,确立“提高支撑梁吊筋焊接一次合格率”攻坚目标。
首先,思想引领先行。打破“重进度、轻质量”的传统认知,组织班组全员开展质量专题培训会、案例警示会,逐一核算返工损失与工期延误账。用真实的数据和真实的损失说话,让每一位组员从“要我做好”转向“我要做好”。
其次,标准筑基为本。摒弃“凭经验、靠感觉”的模糊管理方式,带领班组扎根一线,完成对168根已焊接吊筋的全量排查,制作质量问题统计表、绘制排列图。通过系统化分析精准锁定核心症结,让全员清晰知晓“问题在哪、为何发生、如何解决”。
(二)精细化管控:以责任定人、以流程管事
1.分工定岗,打破“大锅饭”
将钢筋班组划分为下料组、焊接组与验收组,每组设专人负责,明确岗位职责、作业标准和考核要求:
下料组:精准定尺,严格把控吊筋弯折平直段长度质量。
焊接组:严守操作规范,全面落实标准化焊接流程。
验收组:严把质量关口,负责过程检查与成品验收。
各司其职、相互监督,形成“各负其责、协同联动”的作业格局。
2.下料环节——从源头堵住尺寸偏差
明确吊筋弯折平直段250mm的设计标准,在下料设备上设置精准限位刻度,要求弯折时钢筋必须顶紧刻度线。实行“一人下料、一人复核”制度,建立批次抽检机制,明确“平直段长度不足=下料责任”,发现尺寸不达标立即返工追责,从源头上杜绝尺寸偏差的向下传导。
3.焊接环节——标准化操作提质增效
推行对称焊接法,避免单侧热量集中导致钢筋变形倾斜;焊接前对吊筋、主筋进行双重调直,确保二者平行贴合,消除焊接空间错位。安排技术骨干全程旁站指导,实时纠正焊枪角度、焊接速度等不规范操作,使标准化焊接成为每位焊工的“肌肉记忆”。
4.验收环节——可追溯管理倒逼品质
制定“批次验收+随机抽验”双重机制,对焊缝长度、高度、钢筋贴合度等指标逐项核查,不合格品坚决返工,严禁流入下道工序。建立《钢筋焊接施工质量台账》,详细记录每批次吊筋下料尺寸、焊接人员、验收结果,实现全过程可追溯、责任可追究。
5.成果固化——将实战经验转化为长效机制
系统总结攻坚中的有效举措与实践经验,编制《支撑梁吊筋焊接施工作业口袋书》,将下料标准、操作规范、验收要求和管控要点固化为通俗易懂、可直接执行的标准化文件。由项目技术总工牵头开展专项交底培训,结合现场案例详解精益管控要点,组织实操考核,考核合格后方可上岗。对后续4个施工区域持续开展质量跟踪监测,建立质量数据动态台账,定期分析合格率变化趋势,形成“排查—整改—巩固—优化”的良性循环。
四、实效:从质量洼地到品质高地的跃升
(一)质量提升:合格率从65.48%到94.69%
通过近一个月的精益攻坚,焊接一次合格率从初期的65.48%大幅跃升至93%,超额完成建设单位90%的目标值;巩固期进一步提升至94.69%,主要质量缺陷得到彻底消除。基坑围护结构的安全保障由“担忧”变为“放心”,获得监理和业主的高度认可。
(二)效率跃升:返工杜绝、工期追回
返工整改全面杜绝,延误的2天工期顺利追回。单批次施工效率提升34.52%,人均日焊接量提升20%,为后续工序的高效推进赢得了宝贵的时间和空间。
(三)成本节降:精准节约实现“小投入、大效益”
直接经济效益折算为投入产出比1:20,真正实现了以小成本撬动大效益。
(四)班组升级:从被动执行到主动作为
全员质量意识、精益思维和实操能力显著提升,团队凝聚力和战斗力持续增强。班组成员从“习惯于被动返工”转变为“主动追求零缺陷”,形成了“人人懂标准、人人抓质量”的班组新生态。总结形成的“问题排查—症结锁定—对策制定—落地执行—成果巩固”精益管控体系,为同类深基坑工程班组提供了可复制、可推广的实操范式。
作 者:吴泰锋
工作单位:中建八局上海公司
联系方式:15083283713
 上一篇:【难题破解】破解老旧风电场“新老交替”期班组建设难题
 下一篇:【班组建设】强基固本夯实班组建设——南自自动化生产调试部“调试大厅智能管控”建设小组